
1. Genel Kavramlar ve Üretim
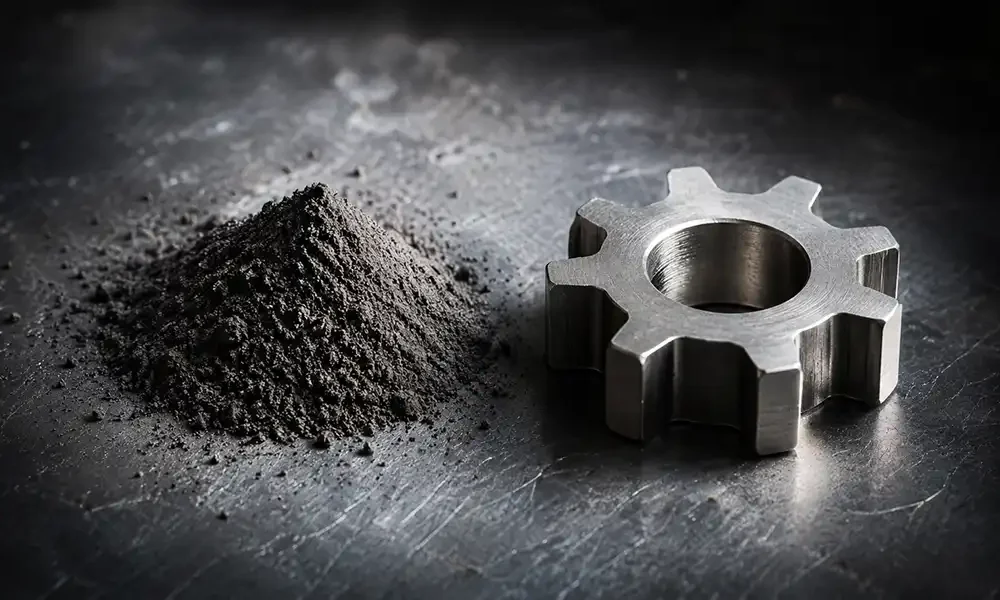
Toz Metalurjisi (Sinterleme) Tam Olarak Nedir? İleri bir imalat teknolojisi olan toz metalurjisi; projeye özel hazırlanan alaşımlı metal tozlarının yüksek tonajlı kalıplarda preslenerek biçimlendirilmesi ve ardından erime noktasına ulaşmadan, kontrollü fırınlarda ısıl işleme (sinterleme) tabi tutulması esasına dayanır. Talaşsız bir üretim modeli olduğu için hammadde israfını önlerken, seri üretimde devasa bir hız ve maliyet avantajı yaratır.
Bu Yöntemle Hangi Parçalar Üretilebilir? Güç aktarım sistemlerindeki karmaşık dişlilerden, kendinden yağlamalı (gözenekli) bronz burçlara; mekanik kamlardan, yapısal kilit ve amortisör bileşenlerine kadar sayısız parça üretilebilmektedir. Özellikle talaşlı imalatta tek tek işlenmesi çok vakit alacak asimetrik ve çok yönlü formlar için ideal bir mühendislik çözümüdür.
Üretimde Hangi Hammaddeler Tercih Ediliyor? Parçanın maruz kalacağı yüke, sürtünmeye ve çalışma ortamına bağlı olarak; yapısal mukavemet için demir-karbon ve demir-bakır alaşımları, bakım gerektirmeyen yataklamalar için bronz (bakır-kalay) tozları ve yüksek korozyon direnci aranan projelerde paslanmaz çelik tozları kullanılmaktadır.
2. Mühendislik ve Tasarım Sınırları
Üretilebilecek Maksimum Boyut ve Ağırlık Kapasitesi Nedir? Üretim kapasitesi kalıplama preslerinin tonajı ile doğrudan ilişkilidir. Genellikle çapı 100-150 mm’yi geçmeyen ve ağırlığı birkaç gramdan maksimum 3 kilograma kadar olan kütleler, toz metalurjisi için en ekonomik aralıktadır. Daha devasa boyutlar döküm teknolojilerinin uzmanlık alanına girer.
Minimum Et (Cidar) Kalınlığı Ne Olmalıdır? Presleme esnasında metal tozunun kalıp içerisinde sağlıklı bir şekilde akabilmesi ve kırılganlığın önlenmesi için minimum et kalınlığının 1 mm seviyesinde tutulması mühendislik açısından gereklidir. Cidarın homojen dağılması, parçanın mukavemetini doğrudan artırır.
Tasarımda Hangi Geometrik Kısıtlamalara Dikkat Edilmeli? Parçalar kalıptan dikey bir pres hareketiyle çıktığı için yatay (yandan) delikler, ters açılı girintiler (undercut) veya vida dişleri tek seferde basılamaz; bu özellikler için sinterleme sonrasında ek talaşlı işlemler uygulanır. Ayrıca kalıp ömrünü maksimize etmek adına tasarımdaki keskin iç köşelerin minimum 0.5 mm radyüs (kavis) ile yumuşatılması kritik bir detaydır.
Elde Edilebilen Ölçüsel Toleranslar Nelerdir? Parçanın geometrisine ve yönüne bağlı olarak standart üretimde ±0,05 mm ile ±0,1 mm arasında son derece hassas toleranslar yakalanır. Daha da dar toleranslar (mikrometrik hassasiyet) talep edilen projelerde, sinterleme sonrası “kalibrasyon (ütüleme)” operasyonu devreye alınır.
Parça Yoğunluğunun Mekanik Performansa Etkisi Nedir? Toz metalürjisinin en büyük gücü, parça yoğunluğunun kontrol edilebilir olmasıdır. Presleme basıncı artırıldıkça parça yoğunlaşır, mekanik sertliği ve aşınma direnci yükselir (dişliler ve yapısal parçalar için). Ancak kendinden yağlamalı burçlar üretilirken yoğunluk bilerek düşük tutulur; böylece malzemenin mikro gözeneklerine sıvı yağ emdirilerek sürtünmesiz bir çalışma sağlanır.
3. Diğer Yöntemlerle Karşılaştırma ve Avantajlar
Talaşlı İmalata (CNC) Kıyasla Avantajları Nelerdir? CNC tezgahlarında parça, bütün bir metal bloktan yontularak elde edilir ve çok ciddi oranda hurda (talaş) oluşur. Toz metalurjisinde ise hammadde kalıbın tam şeklini alır ve malzeme firesi sıfıra yakındır. CNC’de bir parçanın işlenmesi dakikalar veya saatler sürerken, sinterleme teknolojisinde yüzlerce parça dakikalar içinde nihai formuna ulaşır.
Dökümden (Casting) Farkı Nedir? Döküm prosesinde metal tamamen eritilerek sıvı formda kalıba aktarılır; bu durum sonrasında yüzey taşlama veya ek CNC işlemi gerektirir. Sinterlemede ise metal asla sıvılaşmaz; preslenir ve fırınlanır. Bu da kalıptan çıkan parçanın çok daha hassas ölçülerde ve pürüzsüz bir yüzey kalitesinde olmasını sağlar.
Hangi Sipariş Adetlerinde Maliyet Avantajı Sağlar? Yöntemin temel maliyet kalemi, projeye özel üretilen hassas çelik kalıp yatırımıdır. Bu sebeple, kalıp maliyetinin ürün başına düşen payını minimize edecek olan yüksek hacimli projelerde (genellikle yıllık 10.000 – 20.000 adet ve üzeri seri üretimlerde) tartışılmaz bir ekonomik karlılık sunar.
Sinterleme Çevre Dostu (Yeşil) Bir Üretim Yöntemi mi? Evet. Üretimde kullanılan metal tozunun tamamına yakını (%95+) nihai parçaya dönüştüğü için endüstriyel atık oluşmaz. Talaşlı işlemlerin devreden çıkması ve enerji tüketiminin minimize edilmesi sayesinde karbon ayak izi son derece düşük, sürdürülebilir bir üretim modelidir.
Projemi Toz Metal Üretimine Nasıl Uygun Hale Getirebilirim? Mevcut CNC veya döküm tasarımınızı doğrudan toz metale aktarmak her zaman en verimli sonucu vermeyebilir. 3D model veya teknik resimlerinizi uzman mühendislik ekibimizle paylaştığınızda; parçanızın kalıplanabilirliği, doğru alaşım seçimi ve maliyetleri düşürecek tasarım optimizasyonları için teknik analiz desteği sağlıyoruz.
Tasarım Rehberi: Sıkça Sorulan Sorular
Toz Metalurjisi Teknolojisi